Когда дело доходит до производства металлических деталей, не существует универсального решения. Когда инженеры начинают планировать, как превратить металлическую конструкцию в готовую деталь, они сталкиваются с ключевым вопросом: следует ли использовать литье или механическую обработку? И литье, и механическая обработка помогали строителям изготавливать детали на протяжении поколений. Литье имеет корни, которые уходят вглубь на 6,000 лет, в то время как механическая обработка стремительно развивается с середины 20-го века.
Если вы проектируете металлический компонент и задаетесь вопросом, какой процесс лучше всего подходит для вашего проекта, это руководство проведет вас через ключевые различия, плюсы и минусы, а также варианты использования каждого процесса. Вы уйдете с четким пониманием того, как выбрать между литьем и обработкой — или даже объединить оба метода.
Что такое обработка?
Обработка относится к набору субтрактивных процессов. Техник загружает сплошной кусок металла, называемый заготовкой, в станок с числовым программным управлением (ЧПУ). Затем оператор запускает цифровую программу, которая сообщает станку, куда перемещать режущие инструменты. Станок обрезает металл слой за слоем, пока деталь не будет соответствовать цифровому чертежу.
- Типовое оборудование: фрезерные станки с ЧПУ, Токарные станки с ЧПУ, буровые центры.
- Диапазон громкости: От одного прототипа до нескольких тысяч деталей.
- Общие материалы: Алюминий, сталь, латунь, пластик.
Плюсы и минусы обработки с ЧПУ
Давайте подробнее рассмотрим сильные и слабые стороны обработки на станках с ЧПУ:
| Плюсы обработки на станке с ЧПУ | Минусы обработки с ЧПУ |
|---|---|
| Инженеры могут за считанные часы перейти от модели САПР к готовой детали. | Съем материала и износ инструмента увеличивают затраты. |
| Обработанные детали выходят со станка полностью готовыми или с незначительной доработкой. | ЧПУ удаляет больше металла, создавая стружку и отходы. |
| Никаких специальных инструментов, кроме стандартных приспособлений, не требуется. | Стоимость одной детали остается относительно высокой по мере увеличения объемов. |
| Обработка позволяет добиться жестких допусков (часто ±0.01 мм). | Глубокие внутренние каналы могут быть труднодоступны. |
| Для изменения конструкции требуется только обновление программы, а не новая форма. | Многократная смена инструмента увеличивает время цикла. |
| Большинство марок металлов и конструкционных пластиков поддаются механической обработке. | Рабочий диапазон станка ограничивает максимальный размер детали. |
Что такое кастинг?
Литье — это производственный процесс, в ходе которого металл расплавляется и заливается в форму. После того, как металл остывает и затвердевает, форма удаляется, и деталь готова к использованию (или дальнейшей отделке, если необходимо). Форма часто носит термин «умереть” при использовании металлических листов или методов высокого давления.
- Методы литья: Умрите литье, литье в песчаные формы, литье в кокиль, литье по выплавляемым моделям, литье в постоянные формы, центробежное литье.
- Диапазон громкости: Экономически эффективно при средних и больших объемах.
- Общие материалы: Алюминиевые сплавы, цинковые сплавы, магний, чугун, бронза.
Плюсы и минусы кастинга
Вот краткий обзор того, что делает кастинг хорошим (или не очень) выбором в зависимости от вашего проекта:
| Плюсы кастинга | Минусы кастинга |
|---|---|
| Литейные заводы распределяют стоимость формы на множество частей. | Литейным заводам требуется время на проектирование и изготовление форм. |
| Литье позволяет внедрять элементы, которые трудно реализовать на станке. | Необходимо очистить облой и линии разъема. |
| Литье позволяет формировать внутренние полости за один проход. | Некачественное заполнение или охлаждение могут привести к дефектам и отходам. |
| Литейные заводы работают с алюминием, сталью, медью и другими материалами. | Для соответствия жестким допускам может потребоваться дополнительная обработка деталей. |
| Литые изделия могут обеспечивать постоянную прочность. | Литые детали часто нуждаются в шлифовке или полировке. |
| Автоматизированная заливка и охлаждение сокращают время работы оператора. | Усадка и деформация могут привести к отклонениям. |

Прямое сравнение: литье и механическая обработка
При параллельном рассмотрении литья и механической обработки выбор часто сводится к объему, точности, геометрии детали и стоимости.
На диаграмме ниже обобщены основные факторы, которые следует учитывать для каждого процесса:
| фактор | Кастинг | обработка |
|---|---|---|
| Сложность формы | Отлично подходит для глубоких полостей и выступов | Ограничено доступом к инструменту и геометрией резания |
| Использование материалов | Форма близка к идеальной, минимальный брак | Вычитающий, генерирует чипы |
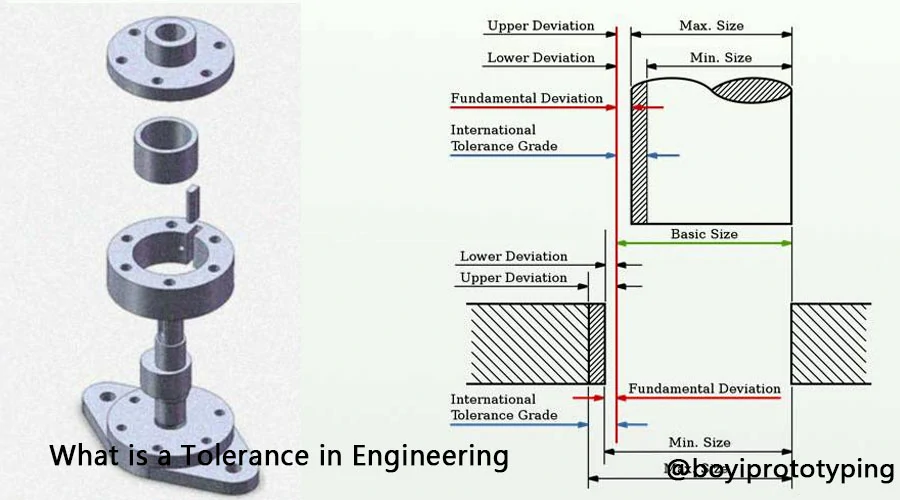
| Точность и допуски | ±0.5–1.5 мм (в литье) | ±0.01–0.1 мм (обработка на станках с ЧПУ) |
| Чистота поверхности | Часто шероховатая (Ra 3.2–6.3 мкм) | Гладкая (Ra 0.2–1.6 мкм) |
| Время Выполнения | Более длительная подготовка формы, более быстрое выполнение больших объемов | Быстро для прототипов, медленнее для больших партий |
| Стоимость за деталь | Низкий масштаб, высокая начальная стоимость инструмента | Более высокая стоимость за деталь, низкая стоимость настройки |
| Гибкость дизайна | Низкий (замена пресс-формы требует больших затрат и занимает много времени) | Высокая (легко обновляемые программы CAM) |
| Типичные материалы | Металлы (железо, алюминий, бронза) | Металлы, пластмассы, композиты |
| Инструментальная одежда | Минимальный (плесень выдерживает тысячи циклов до тех пор, пока не потребуется техническое обслуживание) | Непрерывный (инструменты изнашиваются и требуют замены) |
| Лучше всего | Массовое производство сложных форм | Прецизионные детали, малые партии, прототипы |
Варианты материалов
- Литейные материалы
- Металлы: железо, сталь, алюминий, медные сплавы
- Неметаллы: эпоксидная смола, бетон, гипс для специальных форм.
- Обработка материалов
- Металлы: алюминий, латунь, сталь, титан
- Полимеры: ПОМ, ПММА, ПК, ПП
- Композиты: углеродное волокно, стекловолокно
- Керамика и дерево с использованием специализированных инструментов
CNC-обработка предлагает более широкую совместимость материалов, включая экзотические сплавы и композитные материалы. Литье более эффективно с точки зрения материалов, но ограничено тем, какие материалы можно расплавить и отлить.
Соображения по объему и стоимости
Объем часто определяет решение между обработкой и литьем. Мы можем суммировать поведение затрат по объему производства:
| Объем производства | Стоимость обработки детали | Стоимость литья за деталь |
|---|---|---|
| 1 единицам 100 | Низкая стоимость установки; умеренная стоимость единицы продукции | Высокая себестоимость детали; высокая амортизация инструмента |
| 100 единицам 1,000 | Умеренные затраты на установку, стабильная стоимость за деталь | Высокая стоимость инструмента, более низкая стоимость детали |
| 1,000 единицам 10,000 | Рост износа инструмента увеличивает стоимость | Экономия за счет масштаба снижает общую стоимость |
| Более 10,000 единиц | Высокая стоимость машинного времени и инструмента | Низкие дополнительные затраты, высокая экономичность |
Многие производители совершают ошибку, концентрируясь только на стоимости детали. Но это недальновидно. Рассмотрим общую стоимость владения, включая:
- время
- Оснастка и настройка
- Изменения в дизайне
- Лом и переделка
- Простои или задержки
Механическая обработка может показаться более затратной в расчете на одну деталь, но если она позволяет сэкономить недели простоев или избежать дорогостоящей переделки штампа, то в конечном итоге она может оказаться более экономически эффективным выбором.
Качество поверхности и допуски
Литье и механическая обработка обеспечивают различную чистоту поверхности и точность размеров:
| Критерий | обработка | Кастинг |
|---|---|---|
| Чистота поверхности | Гладкая (Ra < 1.6 мкм) | Песок: грубый (Ra > 6.3 мкм); Матрица: гладкий (Ra ~ 3.2 мкм) |
| Способность выдерживать | Тоньше, чем ± 0.01 мм | Матрица: ± 0.1 мм; Песок: ± 0.5 мм |
| Потребности постобработки | Минимальная (возможна полировка) | Шлифовка, дробеструйная обработка, механическая обработка |
Когда вам нужны мельчайшие допуски или зеркально гладкие поверхности, механическая обработка имеет преимущество. Литье может приблизиться к этим уровням только с дополнительной отделкой.

Какой процесс выбрать?
Лучший выбор зависит от ваших целей, сроков и бюджета.
Выбирайте Кастинг, если:
- Вам необходимо изготовить тысячи идентичных деталей.
- Ваша деталь имеет внутренние особенности или сложную форму.
- Вы хотите минимизировать себестоимость единицы продукции при больших партиях.
- Небольшие отклонения в точности допустимы.
Выбирайте обработку на станках с ЧПУ, если:
- Вы изготавливаете прототипы или ограниченное количество деталей.
- Ваш проект требует жестких допусков или высококачественной отделки.
- Вы хотите пропустить процесс проектирования пресс-формы.
- Возможно, вам придется быстро скорректировать дизайн.
В некоторых случаях производители используют оба процесса вместе. О том, как объединить две технологии, ниже будет дано отдельное введение.
Факторы, которые следует учитывать при проектировании
Прежде чем выбрать процесс, подумайте не только о стоимости. Рассмотрите эти факторы проектирования и инжиниринга:
- Пора торговать
- Требуемые допуски
- Механические свойства
- Чистота поверхности
- Термическая и экологическая стойкость
- Размер и вес
Когда следует совмещать литье и механическую обработку
Некоторые детали выигрывают от обоих методов. Этот комбинированный подход, часто называемый «механизированным литьем», использует литье для формирования базовой формы, а затем обработку на станке с ЧПУ для завершения критических областей. Гибридный процесс может производить сложные детали с жесткими допусками по более низкой стоимости, чем чистая механическая обработка.
- Вы могли бы прототип детали с использованием обработки на станке с ЧПУ, завершите разработку проекта, а затем, как только проект будет готов, приступайте к литью под давлением.
- Вы можете отлить грубую форму, а затем обработать на станке определенные элементы (например, отверстия, резьбу или уплотнительные поверхности) для соответствия более строгим спецификациям.
Этот гибридный рабочий процесс подходит для деталей, которым требуется сложный внешний профиль или внутренняя полость, но также требуются точные плоские поверхности или отверстия. Комбинированный метод может сократить отходы материала, сократить время цикла и снизить стоимость детали по сравнению с полным производством с ЧПУ.
Заключение
Каждый метод производства имеет свои сильные и слабые стороны. Главное — понять, что вам нужно больше всего — скорость, экономичность, точность или гибкость — и выбрать метод, который подходит для вашей конкретной ситуации. Многие успешные проекты объединяют эти два метода, отливая формы, близкие к заданным, а затем используя станки с ЧПУ для критически важных функций.
Независимо от того, решите ли вы использовать литье, механическую обработку или гибридный подход, обязательно сотрудничайте с опытными поставщиками, которые могут помочь вам с выбором материала, параметрами процесса и проверкой качества.
Нужна помощь в принятии правильного решения?
Нужна помощь в выборе между литьем и механической обработкой? Загрузите свой файл САПР сегодня и получите быструю смету. Тестируете ли вы новую идею или масштабируете до полного производства, БОЙИ ТЕХНОЛОГИИ здесь, чтобы помочь вам принять правильное производственное решение.

Готовы к своему проекту?
Попробуйте BOYI TECHNOLOGY прямо сейчас!
Загрузите свои 3D-модели или 2D-чертежи, чтобы получить индивидуальную поддержку

Статья написана инженерами из команды BOYI TECHNOLOGY. Фуцюань Чен — профессиональный инженер и технический эксперт с 20-летним опытом работы в сфере быстрого прототипирования, производства металлических и пластиковых деталей.