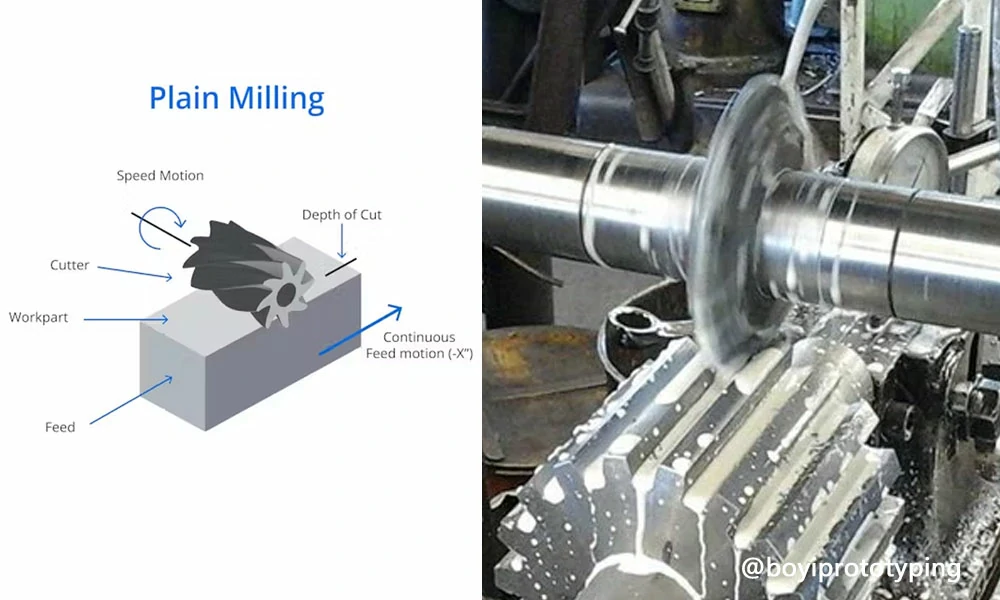
Вибрация — одна из наиболее распространенных проблем, с которой сталкиваются машинисты во время фрезерования, токарной обработки и сверления. Эта нежелательная вибрация может повредить чистота поверхности, снижают точность размеров и сокращают срок службы инструмента и станка.
Независимо от того, являетесь ли вы машинистом, инженером или производителем, понимание того, что такое вибрация при обработке, что ее вызывает и как ее предотвратить, имеет решающее значение для повышения эффективности и снижения затрат.
В этой статье объясняется, что такое болтовня, описываются ее основные типы, описывается ее влияние и приводятся практические шаги по ее сокращению или устранению.
Что такое вибрация при обработке?
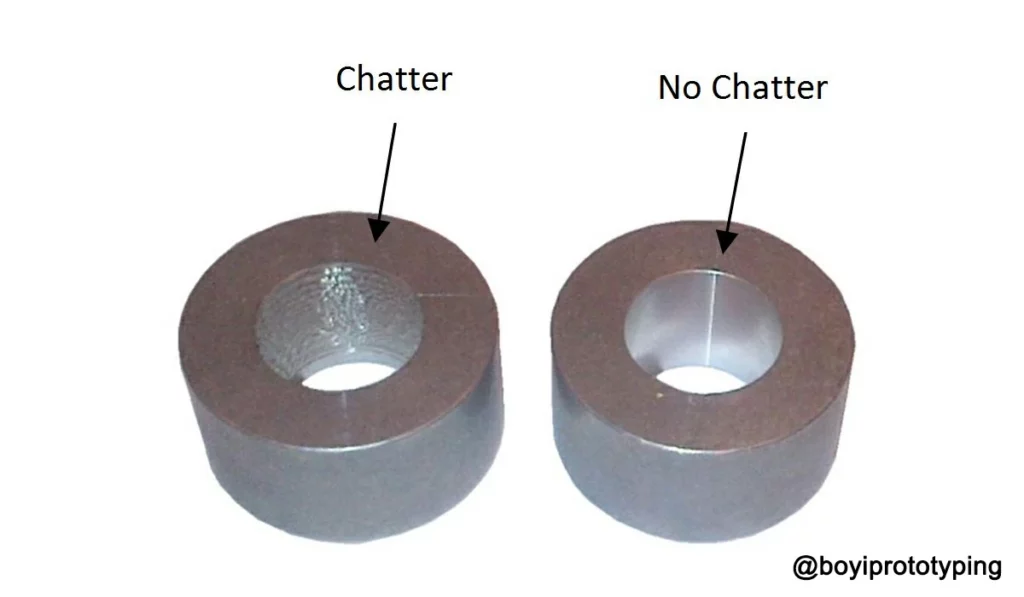
Вибрация при обработке относится к нежелательной вибрации, которая возникает, когда режущий инструмент и заготовка движутся друг против друга. Эта вибрация создает изменяющуюся силу резания с каждым вращением и проявляется в виде шума и волнистых следов на поверхности детали. Механики слышат вибрацию как жужжащий или дребезжащий звук во время резки. Они видят вибрацию как небольшие гребни или рябь на металлических, пластиковых или композитных деталях.
Вот простой способ представить себе вибрацию: когда инструмент «вгрызается» в материал, он толкает заготовку в одну сторону. Затем инструмент слегка приподнимается и снова ударяет, толкая заготовку назад. Эти толчки вперед-назад могут накапливаться, если инструмент или деталь обладают гибкостью. Со временем вибрация растет до тех пор, пока режущая кромка не начнет проскальзывать или подпрыгивать на поверхности, а не резать плавно.
Почему болтовня имеет значение?
Вибрация при обработке наносит вред каждой части производственного цикла. Вибрация сокращает срок службы инструмента, поскольку режущие кромки неравномерно ударяют по заготовке. Вибрация также изнашивает подшипники и направляющие станка быстрее, увеличивая расходы на ремонт и время простоя. Вибрация оставляет видимые ряби на готовых деталях, а допуски могут выходить за пределы диапазона.
Дребезжание заставляет команды замедлять подачу и скорость или останавливать машину для регулировки. Дребезжание может повысить процент брака и снизить общую эффективность. Дребезжание также делает рабочее место более шумным, что может вызывать усталость и стресс у операторов. Таким образом, дребезжание стоит времени, денег и качества почти в каждом цехе.
Основные типы болтовни
Вибрация при обработке на станках проявляется в двух основных формах: резонансная и нерезонансная.
Резонансный треск
Резонансный стук возникает, когда система резания вибрирует на собственной частоте узла держатель инструмента-заготовка. Резонанс заставляет вибрацию быстро расти, когда скорость шпинделя достигает критического значения.
Нерезонансный треск
Нерезонансный стук возникает из-за неровностей, таких как тупой инструмент или неровная поверхность заготовки. Нерезонансный стук обычно имеет постоянную амплитуду и часто возникает из-за механических проблем, таких как погнутый инструмент или изношенный подшипник.
Источники вибрации: инструмент против заготовки
Вибрацию при обработке можно разделить на две основные категории в зависимости от ее источника: вибрация, вызванная инструментом, и вибрация, вызванная заготовкой. Каждый тип может проявляться по-разному и может требовать различных решений.
| Тип болтовни | Как это возникает | Когда это происходит |
|---|---|---|
| Инструмент дребезжит | Сам режущий инструмент вибрирует под нагрузкой и передает эту вибрацию на заготовку. | Во время резки с высокой интенсивностью съема материала. |
| Дребезжание заготовки | Заготовка перемещается или изгибается на своем креплении и вибрирует, возвращаясь в процесс резки. | На тонких стенках или плохо закрепленных деталях. |
1. Вибрация, вызванная инструментом
Вибрация инструмента начинается, когда резец вибрирует под действием сил резания. Резец передает вибрацию заготовке, и амплитуда может увеличиваться, если длина или диаметр инструмента делают установку менее жесткой. Вибрация может скользить по поверхности детали, и каждая проходящая лопасть добавляет энергию к колебаниям.
Общие причины включают в себя:
- Длинные, тонкие инструменты, которые легко гнутся
- Тупые или неравномерно изношенные режущие кромки
- Низкая жесткость держателя инструмента
2. Вибрация, вызванная заготовкой
Вибрация заготовки возникает, когда деталь не закреплена прочно или имеет тонкие стенки. Заготовка изгибается под действием силы резания, и изгиб передается обратно инструменту. Вибрация может усилиться, если удерживающее устройство оставляет неподдерживаемые секции или если зажимы неровные.
Общие причины включают в себя:
- Ненадлежащее закрепление или фиксация
- Тонкие или гибкие заготовки
- Неправильная ориентация обработки
Последствия игнорирования болтовни
Если позволить дребезгу продолжаться, это влечет за собой каскад негативных последствий. Ниже мы рассмотрим основные способы, которыми вибрация может подорвать эффективность, качество и рентабельность.
Сокращение срока службы инструмента
Повторные удары от дребезжания разрушают режущую кромку. Оператор станков с ЧПУ Можно подумать, что износ инструмента происходит только из-за истирания, но удары молотка от вибрации затупляют лезвие гораздо быстрее. Инструмент может сломаться или развить микротрещины, которые приведут к внезапной поломке.
Ускоренный износ машины
шпиндель машины, подшипники и направляющие подвергаются дополнительному напряжению, когда в систему попадает вибрация. Со временем подшипники могут начать люфтить, направляющие могут потерять точность, а вся система линейного перемещения может потребовать ранней замены или капитального ремонта. Скрытая стоимость обслуживания машины может легко превзойти чистую стоимость отбракованных деталей.
Шероховатость поверхности и визуальные дефекты
Вибрация оставляет характерные волновые узоры, часто называемые «следами вибрации», на поверхности фрезерованных или точеные детали. Эти узоры ухудшают показатели шероховатости поверхности и могут потребовать вторичных процессов отделки, таких как измельчениия, хонингование или полировка для соответствия спецификациям. Каждая дополнительная операция добавляет трудозатраты, время и стоимость.
Потеря точности размеров
Когда инструмент отклоняется от курса, он режет слишком глубоко или слишком мелко в разных местах. Отклонение от запрограммированной траектории приводит к размерам, выходящим за пределы допуска. Затем оператор тратит время на измерение бракованных деталей и устранение неисправностей машины вместо того, чтобы управлять производством.
Как сократить болтовню?
обрабатывающие цеха с ЧПУ можно использовать сочетание корректировок процесса, выбора оборудования и шагов по обслуживанию, чтобы взять дребезг под контроль. Ниже мы описываем шесть проверенных методов.
Выбор и позиционирование устройств для фиксации работы
- Используйте жесткие крепления: Прочные тиски, прецизионный гидравлический патрон или хорошо сделанный зажимное приспособление пластина снижает гибкость настройки. Оператор должен убедиться, что каждый зажим, болт или вакуумная присоска обеспечивают равномерное давление.
- Поддержка тонких стенок: Для длинных или тонких заготовок оператор может добавить заполняющий материал, такой как пенопласт низкой плотности или металлические прокладки, чтобы поддержать стенки. Задняя бабка или подвижный люнет обеспечивают дополнительную поддержку для длинных деталей, предотвращая болтание свободного конца.
- Проверить выравнивание: Каждый инструмент изнашивается со временем. Оператор должен убедиться, что ось крепления и шпинделя перпендикулярны. Даже небольшое смещение может привести к нежелательным моментам, которые усугубляют вибрацию.
Планирование эффективного пути инструмента
- Предпочитают попутное фрезерование: При попутном фрезеровании (попутном фрезеровании) сила резания вдавливает заготовку в зажимное приспособление. Такой подход повышает устойчивость и снижает вероятность подъема и вибрации детали.
- Оптимизация перехода через и вниз: CAM программное обеспечение может генерировать траектории инструмента которые поддерживают постоянный угол контакта. Оператор должен использовать трохоидальные или высокоэффективные стратегии фрезерования, при которых фреза снимает только тонкий слой материала за раз, сохраняя силы постоянными.
- Избегайте резких изменений направления: Внезапные повороты или быстрые реверсы подачи могут вызвать вибрацию. Механик должен сгладить путь небольшими скруглениями или наклонными движениями.
Обеспечение правильной настройки и обслуживания машины
- Выровняйте и закрепите машину: Пол в цехе должен быть ровным, из прочного бетона без трещин. Техник должен выровнять машину и, при необходимости, закрепить ее на анкерных болтах.
- Осмотрите подшипники шпинделя: Любое ослабление или износ шпинделя умножают проблемы с дребезгом. Команда по техническому обслуживанию должна проверить биение подшипников и заменить подшипники до того, как они придут в негодность.
- Смазка шарико-винтовых передач и направляющих: Сухая или загрязненная направляющая увеличивает трение и неравномерное движение. График технического обслуживания должен включать регулярную смазку рекомендуемой производителем смазкой или маслом.
- Мониторинг тенденций вибрации: Современные мастерские устанавливают акселерометры или датчики вибрации на основе зондов на шпинделях и держателях инструментов. Менеджер по техническому обслуживанию может отслеживать уровни вибрации с течением времени и планировать профилактический ремонт до того, как вибрация станет серьезной.
Оптимизация параметров резки
Инженер-технолог играет главную роль в снижении вибраций за счет оптимизации параметров:
- Скорость вращения шпинделя: Инженер должен избегать скоростей, которые попадают в резонанс системы инструмент-держатель-шпиндель. Инженер может изменять скорость на ±5%, чтобы увидеть, снизится ли вибрация. Инженер также может использовать управление переменной скоростью в современных пакетах CAM, чтобы пропускать зоны резонанса.
- Скорость подачи: Инженер должен увеличить подачу на оборот, чтобы сократить время контакта каждой режущей кромки. Инженер должен сбалансировать требования к подаче и отделке.
- Глубина резания: Инженер должен сначала уменьшить радиальную глубину реза, так как уменьшение ширины реза оказывает большое влияние на устойчивость. Инженер может поддерживать осевую глубину выше, если крутящий момент машины это позволяет.
В таблице ниже приведены начальные значения скоростей шпинделя и подач для обычных материалов при фрезеровании. Всегда корректируйте в зависимости от мощности и жесткости вашего станка.
| Материал | Диаметр фрезы | Скорость шпинделя (об/мин) | Подача на зуб (мм/зуб) |
|---|---|---|---|
| Алюминиевый | 10 мм | 8,000 | 0.02 |
| Сталь (HRC 30) | 10 мм | 4,000 | 0.01 |
| Нержавеющая сталь | 10 мм | 3,500 | 0.008 |
| Чугун | 10 мм | 5,000 | 0.015 |
| Латунь | 10 мм | 10,000 | 0.03 |
Выбор правильного режущего инструмента
Выбор инструмента также влияет на вибрацию:
- Геометрия инструмента: Менеджер цеха должен указать фрезы с геометрией, подходящей для материала. Геометрия должна способствовать плавному отводу стружки и минимизировать силы резания.
- Покрытие инструмента: Инженер должен использовать покрытия, такие как TiN, AlTiN или DLC, чтобы уменьшить трение и защитить края. Покрытие дольше сохраняет остроту инструмента и срезает пики вибрации.
- Соотношение длины инструмента к диаметру: Планировщик должен поддерживать соотношение как можно ниже. Планировщик должен использовать самый короткий инструмент, который достигает разреза, чтобы сборка оставалась жесткой.
- Обслуживание инструмента: Оператор должен проверять инструменты на износ перед каждой операцией. Оператор должен заменять или перетачивать инструменты при первых признаках затупления.
Как BOYI TECHNOLOGY поддерживает вас
БОЙИ ТЕХНОЛОГИИ имеет более чем 20-летний опыт помощи магазинам в улучшении качества деталей и сокращении простоев. Вы можете доверять BOYI TECHNOLOGY в обеспечении более быстрых циклов, более длительного срока службы инструмента и поверхностей, которые соответствуют вашим самым жестким допускам. Обратитесь сегодня за бесплатным обзором процесса и посмотрите, сколько дребезжания мы можем устранить в вашем магазине.

Готовы к своему проекту?
Попробуйте BOYI TECHNOLOGY прямо сейчас!
Загрузите свои 3D-модели или 2D-чертежи, чтобы получить индивидуальную поддержку
Заключение
Вибрация при обработке может повлиять на все аспекты работы цеха, от срока службы инструмента до состояния машины и качества конечной поверхности. Понимая основные причины вибрации — как регенеративные, так и вынужденные — операторы могут делать обоснованный выбор параметров резки, выбора инструмента и настройки станка. Регулярное техническое обслуживание, тщательный зажим деталей и правильные настройки CAM также помогают предотвратить нежелательную вибрацию.
FAQ
Более мягкие инструменты склонны деформироваться и быстро изнашиваться. Вместо этого выбирайте инструменты с более высокой жесткостью и демпфирующими свойствами.
Резонанс всегда усиливает вибрацию, поэтому операторы избегают подгонять скорость вращения шпинделя под собственные частоты инструмента или заготовки.
Многие операторы называют волнистые дефекты поверхности «следами дребезжания». Эти дефекты образуются, когда вибрация заставляет инструмент оставлять на поверхности регулярные волны.
Опытный машинист может определить дребезжание по резкому, жужжащему тону, который отличается от равномерного гула при обычной резке.

Статья написана инженерами из команды BOYI TECHNOLOGY. Фуцюань Чен — профессиональный инженер и технический эксперт с 20-летним опытом работы в сфере быстрого прототипирования, производства металлических и пластиковых деталей.