
Алюминий – легкий, высокопрочный металлический материал. Из-за низкой температуры плавления, высокой теплопроводности и сильной окислительной природы он склонен к таким дефектам, как пористость, сварочная подрезкаи растрескивание во время сварочных процессов. GMAW как эффективный метод сварки в среде защитного газа обладает такими преимуществами, как высокая скорость сварки, высокое качество сварных швов и простота эксплуатации, что делает его особенно подходящим для сварки алюминия. Этот инструкция сосредоточится на применении GMAW при сварке алюминия и связанных с ней технологиях.
Обзор сварки алюминия Gmaw
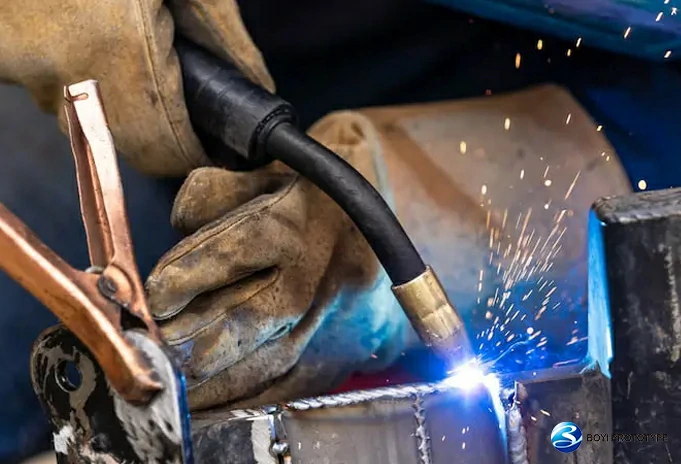
GMAW, сокращение от Gas Metal Arc Welding, представляет собой широко используемый процесс сварки металлов в инертном газе, также известный как MIG-сварка. Сварка алюминия GMAW предполагает использование метода GMAW для сварки алюминиевых материалов.
Сварка GMAW — это полуавтоматический или полностью автоматический процесс сварки, в котором используется инертный газ (обычно аргон) для защиты сварного шва от загрязнения атмосферой. При сварке алюминия GMAW сварочный пистолет подает присадочный металл в дугу, образуя ванну расплава. Защитный газ играет решающую роль в этом процессе, эффективно изолируя кислород и азот от воздуха, предотвращая окисление и азотирование расплавленной ванны, тем самым обеспечивая качество сварного шва. К распространенным защитным газам относятся аргон, гелий и их смеси, которые при сварке образуют устойчивый защитный слой, предотвращающий загрязнение ванны расплава от внешних источников.
Параметры сварки алюминия Gmaw
Таблица 1: параметры сварки алюминия gmaw
| Диаметр проволоки (дюймы) | Ток (Ампер) | Напряжение (Вольт) | Скорость подачи проволоки (минуты) | Газ | Угол сварочной горелки |
|---|---|---|---|---|---|
| 0.030 | 180-220 | 16-20 | 150-300 | Чистый аргон | 15-30 ° |
| 0.035 | 200-250 | 18-22 | 200-400 | Чистый аргон | 15-30 ° |
| 0.045 | 220-280 | 20-24 | 250-500 | Чистый аргон | 15-30 ° |
| 0.052 | 250-300 | 22-26 | 300-600 | Смесь аргона и гелия | 15-30 ° |
| 0.062 | 280-350 | 24-28 | 350-700 | Смесь аргона и гелия | 15-30 ° |
Для более толстых алюминиевых материалов использование только аргона в качестве защитного газа может не обеспечить достаточного нагрева и качества сварки, если толщина превышает 1 дюйм. В этом случае рекомендуется рассмотреть возможность использования в качестве защитного газа смеси аргона и гелия.
Сварочные источники питания и материалы
Источник питания постоянного тока: Для сварки алюминия обычно рекомендуется использовать источник питания постоянного тока (DC), особенно с обратной полярностью (DCEN), где электрод отрицательный, а заготовка положительная. Это связано с тем, что оксид алюминия обладает высоким сопротивлением, а при обратной полярности перенос капель более стабилен, что способствует более плавному процессу сварки.
Сварочная проволока: сварочная проволока служит присадочным материалом при газовой дуговой сварке (GMAW). Для сварки алюминия обычно используются проволока из чистого алюминия и проволока из алюминиевого сплава. Выбор соответствующего состава проволоки гарантирует, что химический состав и механические свойства сварного соединения будут аналогичны основному материалу. Помимо алюминиевой сварочной проволоки, сварочная проволока изготавливается из сварочная проволока из нержавеющей стали и другие материалы также могут использоваться для сварки GMAW.
Защитный газ: Защитный газ, используемый при сварке GMAW, в первую очередь предназначен для предотвращения окисления и загрязнения в процессе сварки. Для сварки алюминия обычно используемые защитные газы включают чистый аргон (Ar) или смесь аргона и гелия (He). Эти газы эффективно защищают ванну расплава, уменьшая возникновение дефектов сварки.
Преимущества и недостатки сварки алюминия GMAW
Его преимущества и недостатки заключаются в следующем:
Преимущества
- Высокая эффективность производства: газовая дуговая сварка металлом (GMAW) обеспечивает высокую скорость сварки, простоту эксплуатации и обеспечивает высокоскоростные, непрерывные и стабильные сварочные процессы, что значительно повышает эффективность производства.
- Высокое качество сварного шва: сварка алюминия GMAW с использованием для защиты инертных газов, таких как аргон, эффективно предотвращает окисление и поглощение азота, что приводит к получению высококачественных сварных швов.
- Низкие затраты на сварку: по сравнению с другими методами сварки сварка GMAW требует относительно низких затрат на оборудование и материалы. Кроме того, процесс сварки требует минимального количества вспомогательных материалов, что снижает производственные затраты.
Недостатки
- Сварочные брызги. Во время сварки алюминия газовой дуговой сваркой (GMAW) может возникнуть чрезмерное количество сварочных брызг, что не только ухудшает внешний вид сварного шва, но и представляет угрозу безопасности для оператора.
- Ограниченные условия строительства: сварка алюминия GMAW требует использования инертных газов для защиты, что может накладывать определенные ограничения на условия строительства. В условиях сильного ветра или ограниченного пространства эффективность защитного газа может снизиться, что повлияет на качество сварки.
- Высокие требования к квалификации: сварка алюминия GMAW требует от операторов определенных навыков сварки и опыта для контроля параметров сварки и обеспечения качества сварки.
Применение сварки алюминия GMAW
Технология сварки алюминия GMAW широко используется во многих областях, таких как автомобилестроение, авиастроение, строительство, электроника и судостроение. Он популярен, поскольку позволяет быстро и эффективно сваривать алюминиевые материалы. Например, с помощью этой технологии можно сваривать детали из алюминиевых сплавов, такие как автомобильные двери, крылья самолетов и даже элементы конструкции корабля. Эти детали требуют высокой прочности, коррозионной стойкости и точности, и все это может обеспечить сварка алюминия GMAW. Кроме того, он эффективен и обеспечивает высококачественные сварные швы.
Сварка алюминия GMAW: советы и рекомендации
При выполнении сварки алюминия GMAW необходимо следовать ряду профессиональных и технических советов и приемов.
1. Выбор материала и сопоставление
- Выбор провода: выберите подходящую сварочную проволоку в зависимости от типа алюминиевого сплава (например, серия 5xxx, серия 6xxx и т. д.). Химический состав и механические свойства проволоки должны быть аналогичны основному материалу, чтобы обеспечить прочность и вязкость сварного шва.
- Сопло и газ: Используйте сопло, подходящее для сварки алюминия, и убедитесь, что расход газа и форма сопла соответствуют требованиям для сварки алюминия. Обычные защитные газы включают чистый аргон или смеси аргона и гелия.
2. Предварительная подготовка к сварке
- Очистка поверхности: Удалите оксиды, масло и загрязнения с алюминиевой поверхности с помощью специализированных очистителей алюминия или механических методов. Для толстых алюминиевых пластин можно использовать химические или механические методы удаления оксидных слоев.
- Подготовка края: Обеспечить чистоту сварных кромок без заусенцев. Может потребоваться шлифовка или механическая обработка.
3. Регулировка параметров сварки.
- Ток и напряжение: Отрегулируйте сварочный ток и напряжение в зависимости от толщины алюминиевой пластины и желаемого качества сварки. Для тонкого алюминия обычно используются более низкие токи и напряжения, тогда как для более толстых пластин требуются более высокие настройки.
- Скорость сварки: Поддерживайте постоянную скорость сварки, чтобы избежать неполного проваривания из-за слишком высокой скорости или перегрева из-за низкой скорости.
4. Методы сварки
- Предварительный и последующий нагрев: Рассмотрите возможность предварительного нагрева толстых алюминиевых пластин, чтобы уменьшить сварочное напряжение. Последующий нагрев может применяться для снятия напряжения после сварки.
- Совместная планировка: Разумно располагайте сварные соединения, чтобы свести к минимуму сварку в зонах концентрации напряжений и снизить риск сварочных деформаций и растрескивания.
- Двухтактная сварка: Используйте технику сварки «тяни-толкай», при которой сварочная горелка в процессе сварки перемещается как вперед, так и назад, чтобы уменьшить дефекты сварки.
5.Качество управления
- После сварки визуально осмотрите сварной шов, чтобы убедиться в отсутствии трещин и непроваров.
- Используйте такие методы, как рентгеновский или ультразвуковой контроль, для внутренней проверки качества сварного шва и обеспечения его соответствия требованиям.
- Очень важно различать плохая сварка и хорошая сварка после завершения сварочного процесса для обеспечения качества и надежности сварного соединения.
Заключение
Процесс сварки алюминия GMAW позволяет добиться высококачественной сварки алюминия и его сплавов. В практических применениях необходимо выбирать подходящие параметры процесса и методы работы в зависимости от конкретных ситуаций, чтобы удовлетворить различные потребности в сварке.
Полагаясь на Бойи удовлетворение потребностей в сварке и резке является ключом к тому, чтобы производители и сварщики получали продукцию и поддержку высочайшего качества. Предоставляя высококачественные услуги по сварке металлов, Boyi может помочь клиентам повысить производительность и прибыльность.
FAQ
Обычно в качестве защитного газа используется чистый аргон или смесь аргона и гелия. Аргон является наиболее часто используемым защитным газом для сварки алюминия благодаря его превосходным инертным свойствам и способности обеспечивать хорошую стабильность дуги. Иногда добавляют гелий для улучшения проникновения тепла и скорости сварки, особенно для более толстых алюминиевых материалов.
Электродная проволока в процессе сварки непрерывно подается через сварочную горелку, где она плавится и вместе с основным металлом образует сварной валик. Диаметр электродной проволоки может варьироваться в зависимости от области применения сварки, но стандартные размеры для сварки алюминия GMAW варьируются от 0.8 мм до 1.2 мм (от 0.030 до 0.045 дюйма).

Статья написана инженерами из команды BOYI TECHNOLOGY. Фуцюань Чен — профессиональный инженер и технический эксперт с 20-летним опытом работы в сфере быстрого прототипирования, производства металлических и пластиковых деталей.


Привет, отличный пост. На вашем сайте есть проблема в Internet Explorer, не могли бы вы это проверить? IE по-прежнему является лидером рынка, и многие люди пропустят ваши замечательные статьи из-за этой проблемы.